Talleres metalmecánicos de Entre Ríos incorporan corte por plasma guiado por software asistido por visión
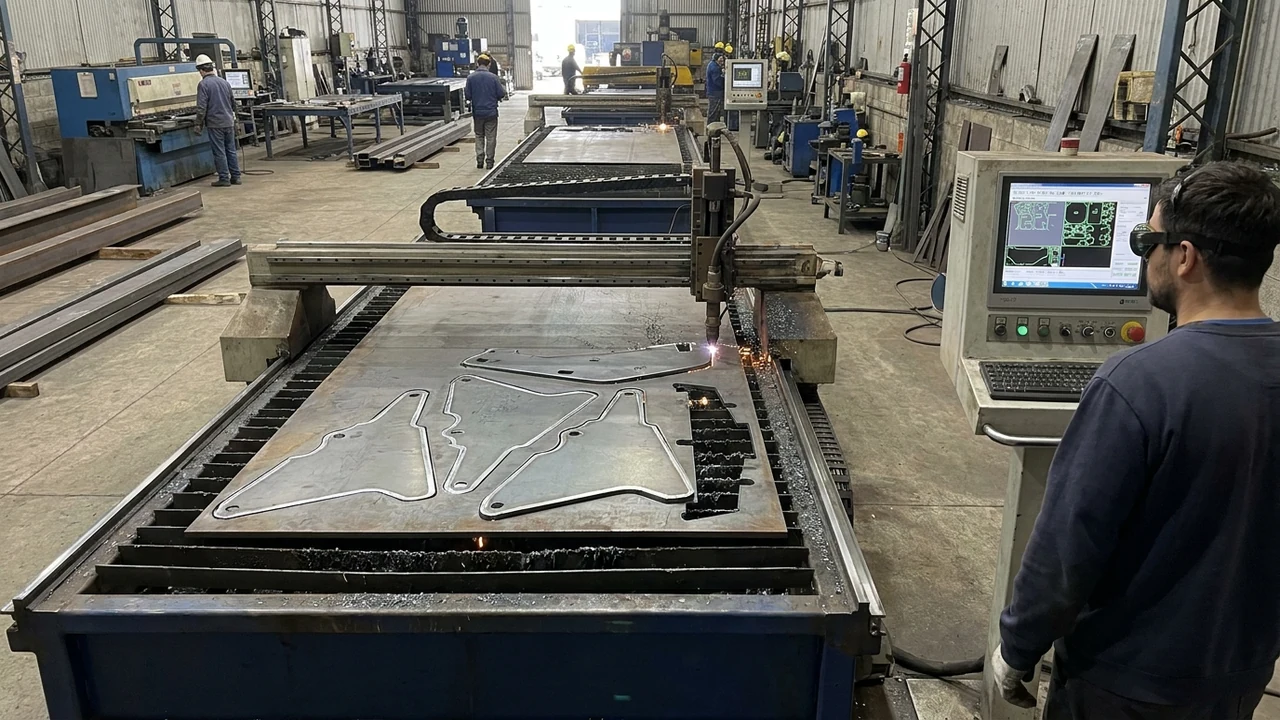
En una apuesta estratégica por la eficiencia de materias primas críticas, establecimientos metalmecánicos de Entre Ríos dedicados a la fabricación de acoplados, tolvas agrícolas y carrocerías pesadas han incorporado mesas de corte por plasma CNC de alta definición guiadas por visión artificial. La iniciativa, impulsada por la Asociación de Industriales Metalúrgicos de Entre Ríos (ADIMER) y asistida técnicamente por el Instituto Nacional de Tecnología Industrial (INTI), combina cámaras cenitales industriales con software de anidado inteligente (Nesting). El sistema escanea retazos irregulares de chapa de acero sobre la mesa, disponiendo piezas automáticamente para reducir el desperdicio metálico en hasta un 18%.
1. Anatomía y Contexto: El Costo del Acero y la Competitividad Metalmecánica
El sector metalmecánico entrerriano —con centros productivos destacados en Gualeguaychú, Urdinarrain, Crespo y Colón— afronta el encarecimiento sostenido del acero al carbono laminado, la chapa naval y los consumibles de corte. Tradicionalmente, cortar piezas de gran formato dejaba sobrantes geométricos irregulares que terminaban desechados como chatarra por la dificultad de medir y digitalizar retazos a mano, generando mermas de hasta un 22% en la materia prima. En fábricas que abastecen a la avicultura con silos y comederos automatizados, el costo de la chapa incide en más de la mitad del precio final del producto.
La introducción de cámaras de visión artificial y software de nesting dinámico resuelve este desfasaje productivo. Una cámara cenital industrial montada sobre la mesa escanea cualquier retazo de acero en segundos, vectoriza sus contornos y encastra las piezas requeridas por las órdenes de fabricación en curso, rescatando material útil de las pilas de descarte. Esto agiliza la producción bajo demanda y permite responder con rapidez a pedidos especiales sin esperar nuevos embarques de chapa virgen.
"El acero es el costo directo más pesado en una carrocera o fábrica de tolvas. Tirar retazos a la chatarra era una pérdida económica insostenible. Al acoplar visión artificial al corte por plasma, aprovechamos cada milímetro de chapa sobrante con precisión absoluta, reduciendo el desperdicio casi a cero."
2. Arquitectura Técnica y Estándares: Visión Óptica, Algoritmos Heurísticos y Control THC
El equipamiento tecnológico moderniza las mesas de corte mediante ingeniería de precisión:
- Cámaras de Visión Artificial Cenitales: Se montan cámaras industriales CMOS de 20 a 32 megapíxeles con lentes de baja distorsión y filtros polarizados para neutralizar reflejos metálicos, acompañadas de iluminación LED estroboscópica calibrada.
- Vectorización Automática y Detección de Zonas Dañadas: El software aplica algoritmos de detección de bordes para generar en 8 segundos un plano vectorial DXF del retazo, reconociendo agujeros preexistentes o quemaduras que deben excluirse del corte.
- Algoritmos de Anidado Inteligente (True Shape Nesting): Algoritmos genéticos rotan y acomodan las piezas respetando sangrías mínimas de corte y trayectorias óptimas para reducir perforaciones iniciales (pierces), las cuales causan el mayor desgaste en toberas y electrodos de la antorcha.
- Control de Altura de Antorcha por Tensión de Arco (THC Digital): El sistema mide el voltaje del arco a frecuencias de 1 kHz, ajustando la altura en el eje Z para compensar el alabeo térmico de la chapa caliente en tiempo real y preservar la perpendicularidad del bisel.
- Generación de Código G e Integración con ERP: El postprocesador compila el trazado en Código G (ISO 6983) enviado al controlador por Ethernet, informando al ERP de planta los kilogramos exactos de acero consumidos por pieza cortada.
3. Análisis Financiero y FinOps Cuantitativo: Ahorro de Acero y Período de Repago
Los números de explotación fabril avalan la incorporación de la tecnología:
- Ahorro en Materia Prima Metálica: En un taller mediano que procesa 35 toneladas de chapa al mes a un valor medio de $1.350 USD por tonelada, bajar el desperdicio del 22% al 7% representa un ahorro mensual de más de 5,2 toneladas de acero, equivalentes a $7.000 USD mensuales recuperados.
- Inversión en Kit de Visión y Software (CapEx): Modernizar una mesa CNC existente —cámara cenital, iluminación, PC industrial y licencia de nesting inteligente— requiere una inversión de $8.500 a $13.500 USD.
- Plazo de Amortización: Por el valor del acero recuperado y la rapidez de preparación de trabajos, el equipo se amortiza por completo en un plazo de 2 a 4 meses de producción continua.
- Durabilidad de Consumibles de Plasma: Al encadenar trayectorias de corte en línea común, las perforaciones se reducen un 30%, duplicando la vida útil de boquillas y electrodos de la antorcha.
4. Implicancias y Oportunidades para Empresas y PyMEs de la Región
La mejora tecnológica fortalece la cadena de valor en los parques industriales entrerrianos:
- Competitividad Frente a Productos Externos: Fabricantes locales de maquinaria avícola, remolques y silos ofrecen cotizaciones más competitivas frente a competidores de grandes centros urbanos.
- Sustentabilidad y Economía Circular: Maximizar el rendimiento de cada plancha disminuye la generación de residuos metálicos y la energía requerida para reciclado en acerías.
- Jerarquización del Personal Técnico: Operarios de taller se capacitan en lectura de planos CAD y parametrización CNC, elevando el perfil laboral en las comunidades fabriles locales.
5. Hoja de Ruta Técnica: Checklist de Implementación en 4 Pasos
Para incorporar visión artificial al corte por plasma, se sugiere ejecutar el siguiente cronograma:
- Evaluación Mecánica y Medición de Descarte: Verificar guías lineales y rigidez de ejes en la mesa CNC, pesando descartes durante dos semanas para fijar la línea base de pérdidas.
- Montaje de la Cámara Cenital y Calibración: Instalar el soporte estructural de la cámara, conectar la iluminación estroboscópica y calibrar con cuadrícula patrón para anular distorsiones ópticas.
- Parametrización del Software de Nesting con el CNC: Cargar las tablas de corte según espesor y amperaje de la fuente de plasma y verificar la comunicación de Código G con el controlador.
- Entrenamiento Práctico de Operadores: Capacitar al personal en colocación de retazos sobre la mesa, supervisión de trayectorias en pantalla y control visual de calidad de corte.
Fuentes & Referencias Verificadas
¿Querés implementar estas tecnologías en tu empresa?
En Siglo 21 Soluciones te asesoramos e implementamos software a medida, inteligencia artificial y ciberdefensa.
Contactar a un Consultor