Industrias metalmecánicas de Concepción del Uruguay integran telemetría en centros de mecanizado CNC
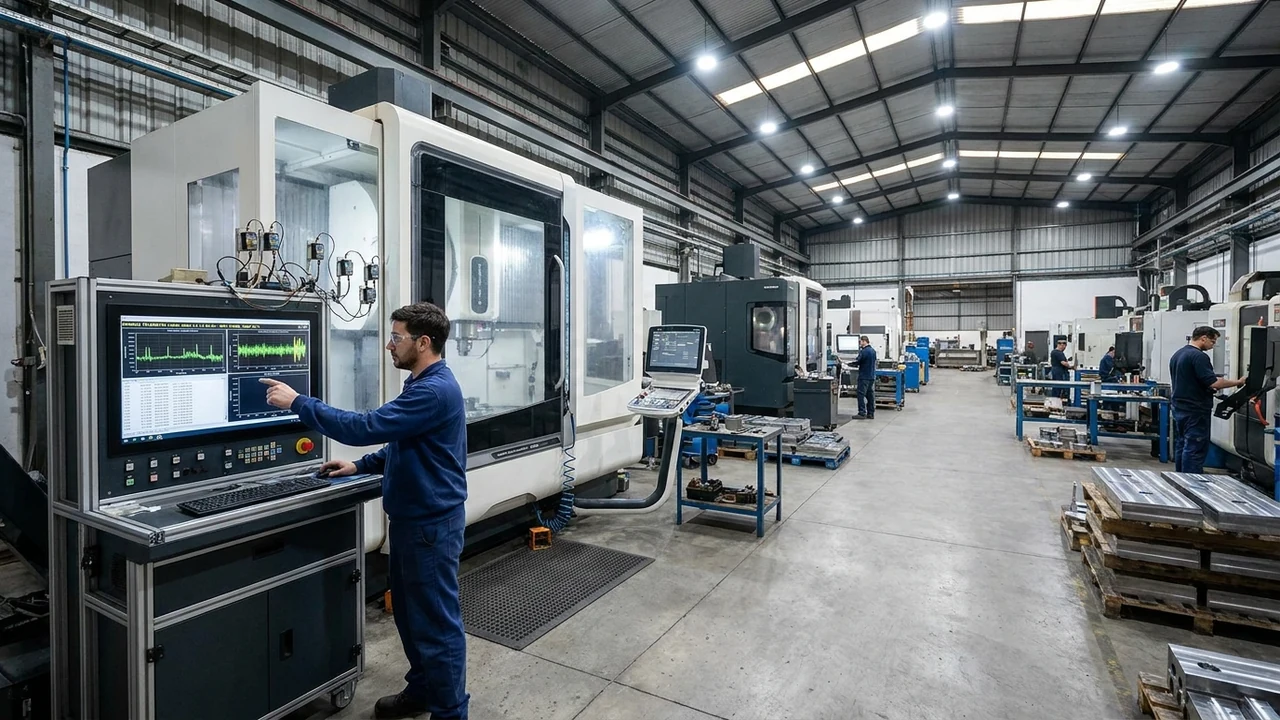
Talleres de matricería y autopartistas de Concepción del Uruguay, Colón y Gualeguaychú han comenzado a sensorizar centros de mecanizado CNC mediante telemetría industrial y acelerómetros piezoeléctricos. La iniciativa, avalada por el Observatorio 4.0 de la Asociación de Industriales Metalúrgicos de la República Argentina (ADIMRA) y divulgada por La Calle de Concepción del Uruguay, monitoriza en tiempo real corriente y vibraciones mecánicas. Así, las pymes previenen roturas de fresas, reducen piezas defectuosas y evitan paradas imprevistas de maquinaria en entregas a industrias clave.
1. Anatomía y Contexto: La Eficiencia Metalmecánica y el Costo de las Paradas de Planta
El cordón metalmecánico del Río Uruguay fabrica piezas de exigencia para remolques, acoplados agrícolas, tolvas graneleras y la industria avícola. En este segmento, los centros de mecanizado CNC representan el núcleo productivo más valioso del taller. La rotura de un inserto o el daño en rodamientos de husillo durante el fresado de una pieza compleja puede inutilizar la máquina por semanas a la espera de repuestos importados.
Históricamente, el mantenimiento en talleres pymes alternaba planes por horas de marcha con reparaciones reactivas tras la rotura. Esto provocaba el reemplazo anticipado de herramientas útiles o paradas intempestivas en órdenes urgentes. La telemetría transforma este esquema en un mantenimiento predictivo basado en condición real, maximizando la disponibilidad de planta.
"En el mecanizado de precisión, la vibración no solo anticipa una rotura de fresa, sino que degrada la rugosidad requerida. Sensorizar husillos con telemetría nos permite cambiar herramientas a tiempo, protegiendo la máquina y la rentabilidad de cada lote."
2. Arquitectura Técnica y Mecanismos de Telemetría Predictiva en Fresadoras CNC
El despliegue tecnológico adaptado a los entornos de los talleres metalmecánicos entrerrianos comprende una arquitectura robusta de captura sensorial y procesamiento de señales en el borde:
- Acelerómetros Piezoeléctricos Triaxiales de Alta Frecuencia: Se instalan sensores de vibración con anclaje magnético o atornillado directo sobre la carcasa del husillo principal (spindle), capaces de registrar aceleraciones en anchos de banda de hasta 10 kHz a 15 kHz. Esta frecuencia permite capturar microimpactos originados por fisuras en pistas de rodamientos o desbalanceos antes de que sean audibles para el operador humano.
- Transformadores de Corriente Efectiva (TC) de Efecto Hall: Sensores amperométricos no invasivos abrazan los conductores de alimentación trifásica del servomotor del husillo. Al incrementarse el desgaste del filo de corte de la herramienta, la resistencia al avance del material eleva la demanda de amperaje de manera proporcional, sirviendo como indicador directo de pérdida de filo.
- Unidad de Cómputo de Borde (Edge Computing) Industrial: Un controlador embebido de grado industrial (basado en procesadores ARM o x86 fanless) procesa las señales en tiempo real aplicando Transformada Rápida de Fourier (FFT) y análisis de envolvente espectral, aislando frecuencias de paso de bolas y armónicos característicos de desgaste de engranajes.
- Protocolo Industrial Abierto Modbus TCP y MQTT sobre Wi-Fi Industrial: Los parámetros calculados (RMS de velocidad, curtosis y potencia aparente) se transmiten a través de redes inalámbricas robustas hacia un servidor local en la planta, evitando cableados complejos que puedan dañarse por viruta metálica o fluidos de corte.
- Panel SCADA de Planta y Alertas Predictivas: Un tablero visual desplegado en pantallas de taller grafica el estado operativo de cada centro de mecanizado mediante un semáforo de condición, disparando alertas por mensajería instantánea a los jefes de mantenimiento cuando las vibraciones superan los límites de la norma ISO 10816-3.
3. Análisis Financiero, FinOps y Retorno de Inversión (CapEx vs. OpEx)
La inversión en instrumentación telemática para mecanizado industrial arroja un balance financiero altamente positivo frente a los costos de las averías mecánicas:
- Inversión de Capital por Máquina Mecanizadora (CapEx): La instalación de un kit de telemetría compuesto por acelerómetro industrial, sensores de corriente, módulo edge computing y accesorios de fijación oscila entre $1.600 y $2.400 USD por centro CNC. La infraestructura del concentrador local y software de visualización insume unos $1.200 USD adicionales distribuidos en toda la fábrica.
- Costo Mínimo de Mantenimiento Operativo (OpEx): Al operar sobre plataformas locales de código abierto (como Node-RED e InfluxDB), el costo operativo mensual es prácticamente nulo, limitándose a calibraciones sensoriales periódicas e inspección de cables estimada en $40 USD mensuales por equipo.
- Ahorro por Evitación de Averías Severas del Husillo: La reparación o sustitución de un electrohusillo de alta velocidad dañado por rotura violenta de herramienta cuesta entre $6.000 y $14.000 USD, sin computar el lucro cesante de la máquina inactiva durante dos meses. Evitar un solo siniestro cubre la sensorización de toda la línea de producción.
- Plazo de Recuperación y Retorno (ROI): Al sumar la reducción del 20% en descarte de piezas defectuosas y la extensión del 15% en la vida útil de insertos de corte, la inversión se amortiza completamente en 6 a 8 meses de régimen productivo habitual.
4. Implicancias y Oportunidades para Empresas y PyMEs Metalúrgicas Regionales
La incorporación de telemetría consolida la posición competitiva de las fábricas de Concepción del Uruguay y su zona de influencia:
- Calificación como Proveedores de Primer Nivel (Tier 1): Terminales automotrices y fabricantes de cosechadoras exigen certificados de proceso continuo y control estadístico de tolerancias dimensionales. La telemetría brinda respaldo documental que abre nuevos contratos de provisión industrial.
- Prolongación de la Vida Útil de Máquinas Usadas: Talleres pequeños pueden modernizar tornos y fresadoras de más de 15 años de antigüedad mediante retrofit telemático, dotándolas de capacidades diagnósticas equivalentes a equipos importados de última generación.
- Sinergia con Escuelas Técnicas y Universidades: Estudiantes de ingeniería electromecánica de la UTN Facultad Regional Concepción del Uruguay realizan prácticas profesionales integrando algoritmos de procesamiento de señales en casos industriales reales.
5. Hoja de Ruta y Checklist de Implementación Técnica en 4 Pasos
Para gerentes de planta, ingenieros de producción y encargados de mantenimiento metalmecánico, se sugiere la siguiente hoja de ruta de implementación:
- Paso 1: Diagnóstico de Línea y Selección de Equipos Piloto: Identificar los dos centros de mecanizado más críticos para la producción de la empresa o aquellos con mayor historial de averías mecánicas para dar inicio a la prueba de concepto sensorial.
- Paso 2: Montaje de Sensores y Adquisición de Señal Base: Instalar los acelerómetros en el soporte del husillo y los sensores de corriente en el tablero eléctrico, capturando firmas espectrales durante operaciones de corte normales para establecer la línea base de vibración aceptable.
- Paso 3: Calibración de Umbrales de Alerta y Algoritmos FFT: Configurar el procesador de borde para filtrar ruido eléctrico de variadores de velocidad y programar alertas escalonadas: aviso de desgaste de filo en advertencia y detención preventiva programada en alarma crítica.
- Paso 4: Integración al Flujo de Trabajo y Capacitación Operativa: Entrenar a maquinistas y supervisores en la interpretación de los paneles de telemetría, vinculando los avisos del sistema con las órdenes de cambio de insertos y lubricación preventiva en el taller.
Fuentes & Referencias Verificadas
¿Querés implementar estas tecnologías en tu empresa?
En Siglo 21 Soluciones te asesoramos e implementamos software a medida, inteligencia artificial y ciberdefensa.
Contactar a un Consultor