Consorcio industrial estandariza pruebas de estrés para evitar alucinaciones en modelos de visión computacional
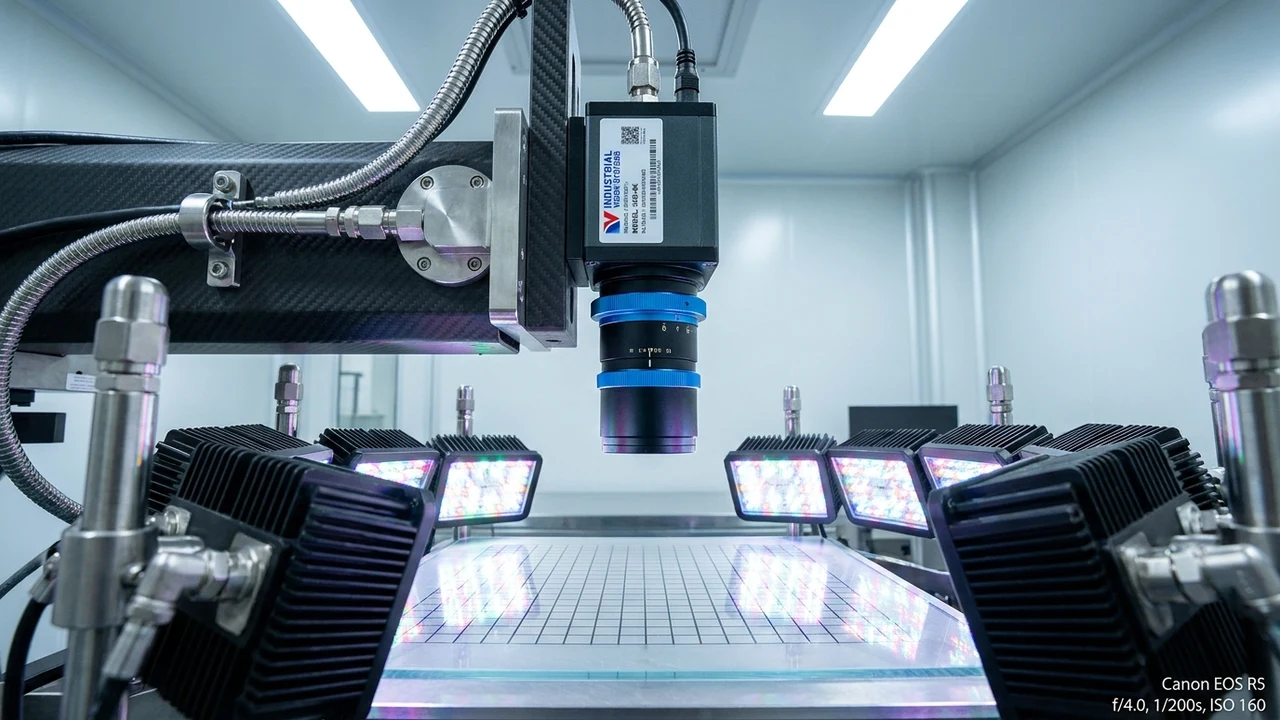
En un avance de estandarización técnica de vital importancia para la seguridad operativa en la manufactura avanzada, un consorcio industrial global de ingeniería robótica —integrado por líderes del sector de automatización fabril y respaldado por comités del IEEE— ha formalizado el primer protocolo estandarizado de pruebas de estrés para mitigar alucinaciones y falsas clasificaciones en modelos de visión computacional en entornos de planta. Divulgado por IEEE Spectrum y analizado desde el impacto operativo en fábricas inteligentes por Robotics Business Review, el marco impone rigurosos bancos de perturbación óptica sintética para certificar que cámaras inteligentes, brazos robóticos y vehículos autónomos de guiado (AGVs) mantengan márgenes de certidumbre superiores al 99,99% ante variaciones bruscas de iluminación, reflejos especulares y polvo ambiental.
1. Anatomía y Contexto: El Peligro de las Alucinaciones Visuales en la Planta Fabril
Mientras que una alucinación en un modelo de lenguaje puede traducirse en una respuesta imprecisa en una pantalla de texto, una alucinación o falso positivo en un modelo de visión artificial desplegado en una línea de montaje automotriz, una acería o una planta química puede provocar paradas imprevistas de producción multimillonarias, daños severos a maquinaria de precisión o accidentes laborales de gravedad extrema para los operarios humanos.
La adopción masiva de modelos de visión transformadores (Vision Transformers - ViTs) y sistemas multimodales en robótica industrial durante los últimos dos años prometía superar las limitaciones de los algoritmos tradicionales de visión artificial basados en filtrado espacial rígido. Sin embargo, los ingenieros de planta descubrieron que estos modelos avanzados sufren de una fragilidad particular: son altamente sensibles a pequeñas perturbaciones ópticas no perceptibles para el ojo humano (ruido gaussiano, aberraciones cromáticas causadas por suciedad en la lente o destellos de soldadura), lo que puede inducir al modelo a "ver" una pieza ausente o no detectar una fractura estructural crítica.
El nuevo estándar industrial nace para erradicar la certificación empírica informal en entornos fabriles. A partir de esta normativa, ningún sensor visual o sistema de control de calidad automatizado podrá ser homologado para operar en líneas de producción continua sin haber superado previamente un ciclo exhaustivo de pruebas en bancos de perturbación óptica controlada.
"En una fábrica inteligente de alta velocidad, donde se inspeccionan 80 piezas por segundo con tolerancias de micrómetros, no existe margen para que una red neuronal tenga una 'alucinación probabilística'. Si una cámara inteligente clasifica erróneamente un componente defectuoso como apto, se compromete la seguridad de vehículos o aeronaves enteras. La estandarización de pruebas de estrés óptico convierte la robustez visual en un requisito de ingeniería certificable, tan ineludible como la resistencia mecánica de los metales."
2. Arquitectura Técnica de Pruebas: Perturbaciones Sintéticas y Métricas de Calibración
El protocolo de evaluación estandarizado somete a los modelos de visión a un entorno de simulación física de alta fidelidad que evalúa la estabilidad del espacio latente:
- Inyección de Perturbaciones Ópticas Adversarias (Optical Robustness Suite): El sistema expone a las cámaras a más de 30 tipos de degradación ambiental simulada, incluyendo aberración esférica, destellos estocásticos por arco eléctrico, niebla de aceite suspendida en aire, variaciones térmicas bruscas de iluminación LED y vibraciones mecánicas de alta frecuencia en el sensor CMOS.
- Medición del Error de Calibración Esperado (Expected Calibration Error - ECE): Más allá de la precisión básica (accuracy), el estándar exige que el modelo reporte un nivel de confianza probabilística matemáticamente calibrado. Si el sistema clasifica una pieza defectuosa con un 98% de certeza, su probabilidad real de acierto debe ser efectivamente del 98%. Si el ECE supera el umbral del 1,5%, el modelo es rechazado automáticamente.
- Validación mediante Doble Canal con Sensores No Ópticos (Cross-Sensor Fusion): Para tareas críticas de seguridad laboral (interacción hombre-robot), el estándar prescribe que la visión computacional esté sincronizada mediante filtros de Kalman extendidos con sensores de tiempo de vuelo (ToF) o radares milimétricos (mmWave), impidiendo que una perturbación visual aislada provoque una acción mecánica descontrolada del robot.
- Monitoreo de Deriva de Distribución en Tiempo Real (Out-of-Distribution Drift Detection): Sensores embebidos en el controlador de la cámara calculan continuamente la distancia de Mahalanobis de las características extraídas; si las condiciones de luz en la planta cambian y las imágenes caen fuera de la distribución de entrenamiento, el sistema emite una alerta preventiva antes de que ocurra una falla de clasificación.
3. Análisis Financiero y FinOps: Prevención de Scraps, Tiempo de Inactividad y TCO Fabril
La incorporación de este estándar de certificación de visión artificial representa un ahorro operativo determinante en la estructura de costos de la industria manufacturera:
- Eliminación de Paradas de Línea No Programadas (Downtime Mitigation): En industrias automotrices y de bienes de capital, el costo de un minuto de línea detenida por una falsa alarma visual oscila entre USD 15.000 y USD 50.000. Certificar la robustez de los sensores reduce los falsos positivos en un 85%, ahorrando millones de dólares anuales por planta fabril.
- Reducción Drástica del Desperdicio de Material (Scrap Reduction): Al evitar que piezas en buen estado sean descartadas erróneamente o que productos defectuosos avancen en la cadena de ensamble, el índice de desperdicio de materia prima disminuye en más de un 12%, mejorando directamente los márgenes brutos de producción.
- Amortización del CapEx en Bancos de Prueba: La inversión inicial en un banco de certificación óptica para la planta (estimada en USD 60.000 a USD 120.000) se amortiza típicamente en menos de cuatro meses gracias a la eliminación de reclamos de garantía por defectos no detectados en productos finales.
4. Implicancias y Oportunidades para Empresas y PyMEs de Argentina y América Latina
Para el sector industrial y agroexportador de Argentina y la región, la implementación de estándares de visión artificial robusta reviste un impacto estratégico incalculable:
- Clasificación Robusta en la Cadena Agroindustrial y de Alimentos: En plantas de empaque de frutas (en el Alto Valle de Río Negro), plantas procesadoras de granos o frigoríficos exportadores, los sensores ópticos operan en ambientes con polvo constante y cambios de luz natural. Aplicar pruebas de estrés garantiza que las máquinas clasificadoras mantengan la precisión en la selección de calidad exigida por los mercados europeos y asiáticos.
- Modernización Competitiva de PyMEs Metalmecánicas y Autopartistas: Las empresas autopartistas argentinas que abastecen a terminales globales (Toyota, Ford, Stellantis) pueden adoptar este estándar de bajo costo para certificar sus procesos de control de calidad, asegurando contratos de suministro a largo plazo y evitando penalizaciones por lotes defectuosos.
- Oportunidad para Integradores de Tecnología y Robótica Regionales: Los integradores de sistemas de automatización industrial en el país tienen la oportunidad de ofrecer servicios de homologación y auditoría de visión computacional bajo la nueva norma, diferenciándose de competidores informales y posicionándose como proveedores de ingeniería de clase internacional.
5. Hoja de Ruta Técnica: Checklist de Implementación en 4 Pasos
Los directores de operaciones y jefes de ingeniería de planta deben estructurar la adopción de este protocolo mediante las siguientes etapas:
- Auditar los Sistemas de Visión Existentes en Planta: Identificar todas las cámaras y sensores inteligentes utilizados para control de calidad o seguridad operativa, catalogando sus condiciones ambientales reales (vibración, polvo, iluminación variable).
- Construir un Banco de Pruebas con Aumento de Datos Sintético: Utilizar librerías de aumento de imágenes (como Albumentations o Roboflow) para generar un conjunto de validación que contenga variaciones extremas de contraste, desenfoque y suciedad óptica antes de entrenar o actualizar los modelos.
- Implementar Umbrales de Rechazo Basados en Calibración de Confianza: Configurar el software de control para que cualquier inferencia con un nivel de confianza inferior al umbral certificado no tome una decisión automática, sino que derive la pieza a una estación de inspección secundaria.
- Establecer Protocolos de Limpieza y Calibración Periódica de Sensores: Integrar en el plan de mantenimiento preventivo de la planta la limpieza periódica de ópticas y la recalibración geométrica de las cámaras con patrones visuales estandarizados.
Fuentes & Referencias Verificadas
¿Querés implementar estas tecnologías en tu empresa?
En Siglo 21 Soluciones te asesoramos e implementamos software a medida, inteligencia artificial y ciberdefensa.
Contactar a un Consultor